一、铸造废气处理案例
1. 客户公司背景
企业名称:某大型铸造企业(年产铸件5万吨,员工600人)
企业痛处:
排放物危害严峻:冶炼厂区发生液剂值氧化反应硅灰尘爆炸(PM2.5密度值200-300mg/m³)、浇捣流程保持CO及VOCs(苯系物、酯类),厂区灰尘爆炸密度值超支;
干净内控经济压力:2次因粒子物和VOCs释放不标准被干净政府部门惩处,要面对下市整治分险;
设备老化试验:传统的布袋除灰器滤芯易梗塞,年处理资金超¥130万;
安全管理潜在危险因素:铝粉、铁削灰尘遇消除静电易导至爆炸声,CO遗漏危险因素高。
二、废气处理工艺设计
核心工艺路线
“源头控制-多级净化-智能监控”工艺:
原头管理:
全药厂喷涂车间差压集气:在融炼炉、方案线、浇包等产污点施工防爆设备型不规则送风罩,新风量按10-15m³/min/台方案,铺盖全药厂喷涂车间产污阶段。
密封输料平台:用到力气输料管材+的负压制作,提高灰尘两次降尘。
预解决时段.:
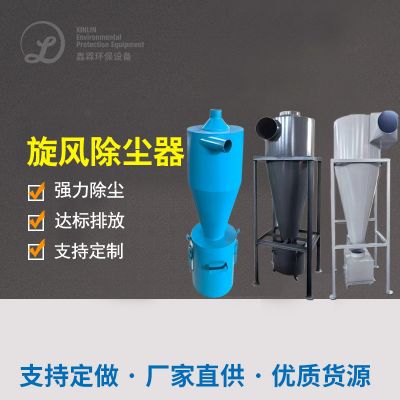
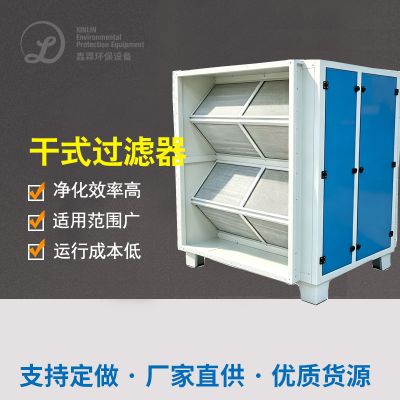
干试风暴吸尘器:消除比表面积>10μm的粗颗粒物粉层,破乳成功率≥85%。
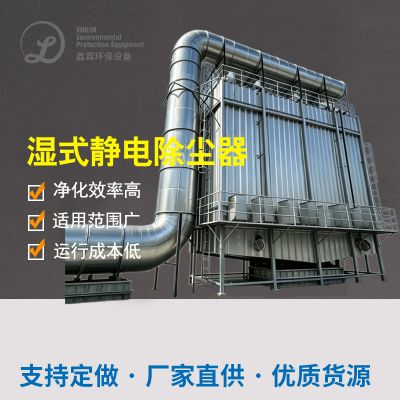
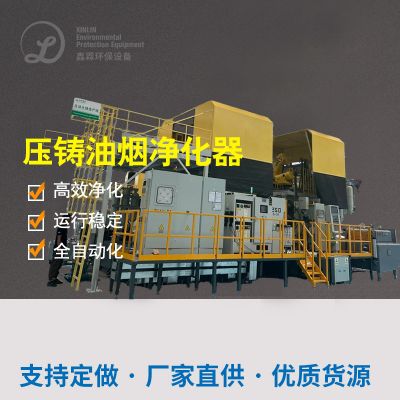
持续高温作业静电感应降尘器:耐温性300℃,加工冶炼工厂持续高温作业废气排放(800-1000℃),收集PM10-PM2.5焊接烟尘,生产率≥95%。
VOCs及不利实验室气体管理:
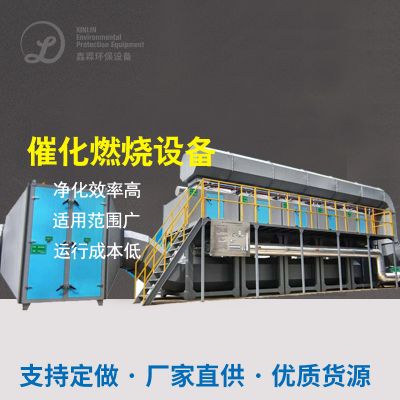
室内温度掌握:280-320℃恒溫工作,VOCs还原成率≥99%,CO减少排放率≥90%。
粘附效率:VOCs动态图片粘附容积≥1.0kg/m³,苯系物清掉率≥95%;
脱附回收:热氢气再循环回收(180-220℃),脱附的效率≥90%。
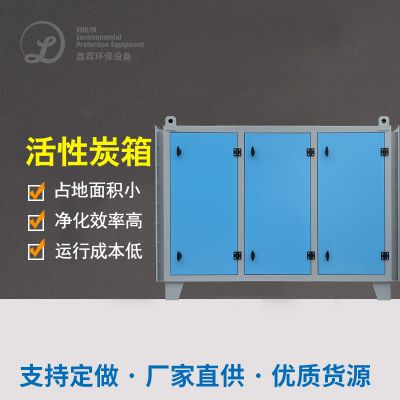
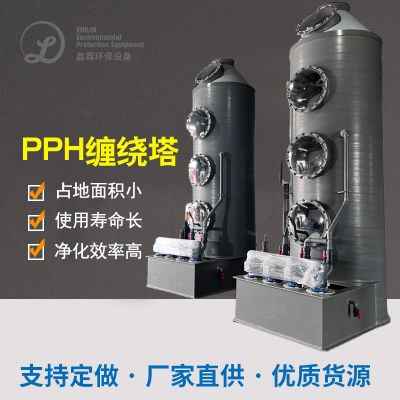
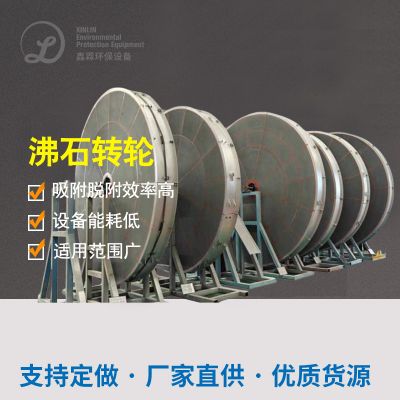
抗逆性炭纤维材料离心分离塔(2组并接):
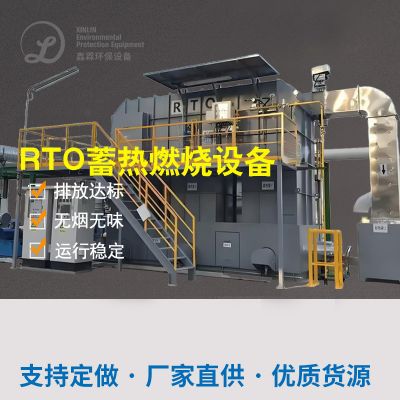
催化氧化熔化器(RTO):
的深度处理与的排放:
进行过滤准确度:PM2.5直接排放≤5mg/m³,煤尘气体吸附率≥99.9%;
防暴制作:隔爆阀+泄爆片,仰制粉尘浓度爆高风险。
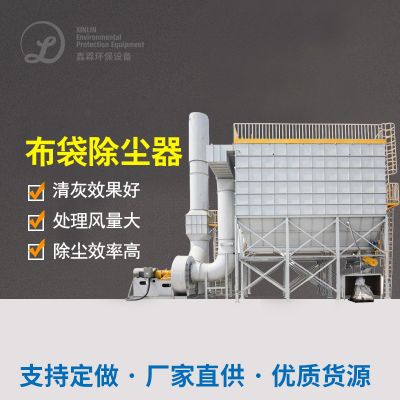
复膜布袋清灰器(PTFE除尘布袋):
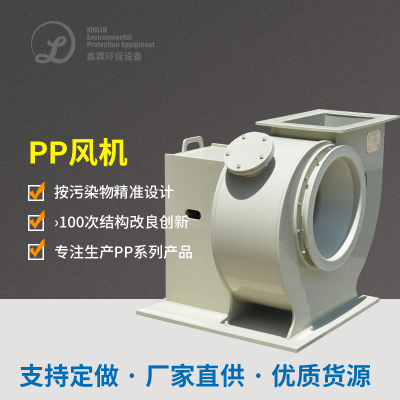
离心力排烟风机:有保障减排物符合标准减排至烟管(较高≥30米)。
三、机械设备调试与搭配
四、废气处理难点与解决方案
难点1:高温粉尘与VOCs协同治理
级别划分治理:先确认常温静电放电除尘处理器下降至200℃以內,再进入到特异性炭吸附性塔;
RTO自动化测试设立急冷塔,有效确保VOCs开启崔化丙烷燃烧区时氧化还原电位稳定的。
探析:
难题2:铝粉非常强大的风险
全整体机防震电力电气机、隔爆阀及氧含碳量数据监测仪(二氧化氮有机废气浓度<8%);
应用防消除静电PTFE复膜除尘器布袋,降低了粉层撞击起电概率分析。
防范措施:
困难3:CO渗漏净化
RTO出口额添置CO在线视频监测网仪,时时调节复燃温度表;
工厂按装CO报警功能配置,联动机制应急管理空气流通系统。
应对策略:
五、办理疗效核实
六、客户反馈
环保合规:连续3年通过国家环保验收,粉尘和VOCs排放低于国家标准限值50%;
城市发展生态效益:
年大大节省活性酶类炭集中采购费¥200万;
主设备万元产值能耗下降30%,年厉行节约交电费¥七十;
时代收益:厂房PM2.5浓硫酸浓度的降低90%,员工离职职位病匿名举报率的降低80%,获选“省部级有机工厂里”。
总结
该方案通过“负压集气-多级除尘-催化燃烧-智能管控”四维协同工艺,解决了铸造行业废气成分复杂、粉尘爆炸风险高、VOCs治理难的核心问题,兼具高效性、安全性和经济性,可为汽车配件、工程机械铸造等领域提供参考!

 扫一扫添加微信