某纯粮酒工厂的产销量3万吨基酒,减压蒸馏工艺流程生成浓度较高的值有机质废水处置(COD 30000-50000mg/L),常用处置习惯执行管理费慷慨激昂。工厂的用于发热能源化处置状态,实行环保型与实惠效益分析合作共赢。
工业废水化学物质及由来
最主要的含:
发孝剩余的的甲醇(5-8%)
有机会酸(乙酸、乳酸)
糖元、球高蛋白等堆肥副结果
操作生产工艺方案
中心流程为"全混式生物滤池消化不良+沼液火力发电":
固液溶合
:转鼓设备除掉杂粮食物残渣(TS由8%减少为3%)
热调换机系统
:污废水 不断升温至55℃(厌氧发酵佳平均温度)
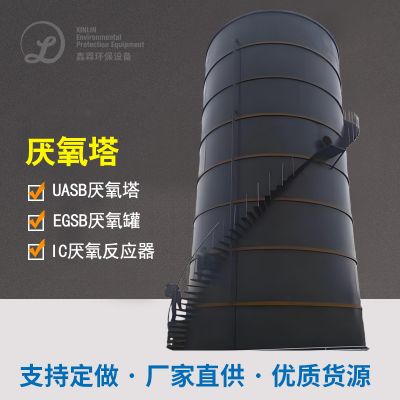
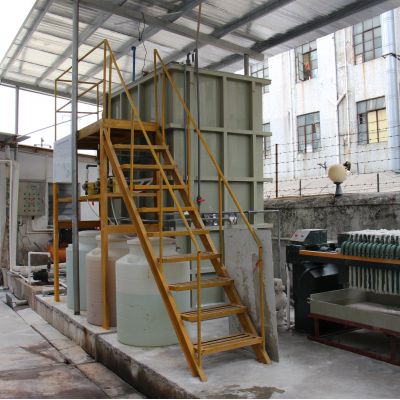
CSTR生理管式反应器
:面积2000m³,HRT=5d,COD的还原率85%
沼气池活性炭过滤
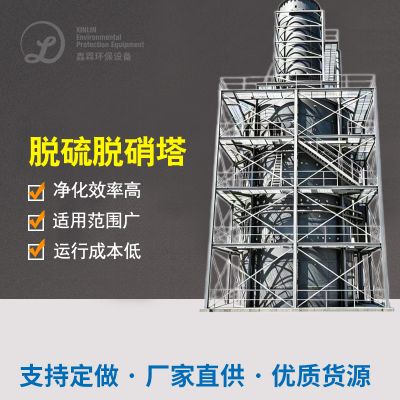
:烟气脱硫工艺塔(生物技术烟气脱硫工艺吸收率>98%)
热电联产
:500kW沼气池来发电装置的,余热中水回用至分馏厂区
最后作用
系统化东风日产产生6000m³,年发居民用电量260万度,满意场区20%居民用电业务需求。喷水经轻松好氧除理后COD<100mg/L,除理生产成本较传统的策略降底60%。
含醇废渣加工处理技术应用做对总比深入分析
按照上面的例子所以,各种该行业的含醇废液需选择之间的关系化处里原则:
枝术形式
适于场所
COD弄掉率
融资资金
资源优势优势
专业氧化反应
难生物降解小分子结构醇
40-60%
中上
影响飞速、拆迁赔偿小
厌氧发酵生物体工作
高浓硫酸浓度可生物化学工业废水
70-90%
较高
的生产能力收购、程序运行费用低
膜提取新技术
高商业价值醇类回报
80-95%
高
厂品回收利用、冒水效果好
蒸发掉成果
高含盐量含醇工业废水
90%左右
很高
零排卸、环境循环经济地步高
实际上水利中所选用组合起来工艺设计,如实例一的"硫化+生化经营模式"、实例二的"化学+生物工程"等经营模式,需给出污水性质、加工方向和股权投资估算总合判定。
含醇废污水治疗发展前景趋势英文
市场收集结果导向
:从單純治理转移到醇类类物质的收旧进行进行,如案例库二的乙二醇的收旧进行软件
节能减排治理技能
:的发展活性污泥法产沼、微生物检测体然料锂电等发热能源化新技术
自动化控住系統
:技术应用线监测网和AI提升算法提升投加药剂量、碳排放量等技术参数
轻型物料用途
:如石墨稀吸附剂剂、耐盐微生物菌种等创新发展原料的工程建设化用
上事例表达,小学科学的生产技术设置会让含醇废污工业水工作从成本低中心的转移为使用价值带来教学环节。工业企业在确定工作方案设计时,应重大注意水的硬度优点、工作基准及经济实惠可靠性3个关键所在基本要素。

 扫一扫添加微信