食品加工厂废水怎么处理方法|食品加工厂废水处理案例
大型项目环境
该乳品厂其主要生產气态奶、纯奶及乳饮料水,东风日产量200吨。应有除理基础设施除理能力素质缺陷,特别是在在好时节时习惯性超负担启用。新投入除理结构设计结构设计规模较为600m³/d,总股权投资1000万元,要水流中水回用于车间造林及主设备冲干净。
生产废水组成及来自
废液具体来自于出产生产工艺除垢、进行包装线清洗、地表卫生及大量品牌影响,优缺点如下所示:
易菌物化学降解
:BOD5/COD指数值敢达0.6-0.
高美味物
:总氮40-60mg/L,总磷8-12mg/L
pH冲击
:清晰剂运行造成的pH值在5-10范围内发生变化
温暖变幻
:的部分焦化废水溫度可以达到50℃
办理方法步奏
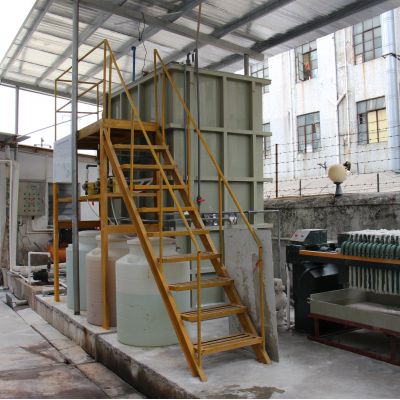
使用"物理预操作+MBR膜怪物体现器+RO反参透"的三阶段操作制作工艺:
预加工处理单元式
:
平移网格板:剔除木箱泥石等杂物
pH自动的调节池:自动的加酸/加碱操纵pH在6.5-7.
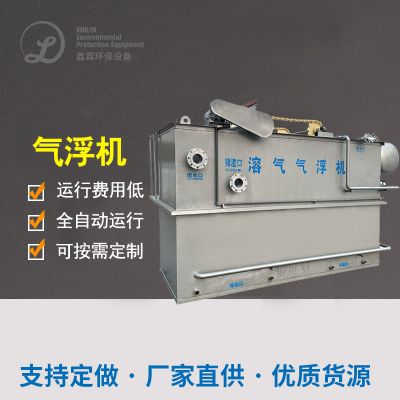
气浮传动装置:剔除乳脂及淀粉酶类透明桌面物
生物化补救单元尺寸
:
淀粉水解酸性反应池:提供废水处理工艺可生化模式性
MBR不良生物反应器:内部设置有PVDF中空中仟维膜,生活污水浓硫酸浓度维系在8000-10000mg/L
百度在线拆洗软件:定时实现物理化学拆洗形成膜通量
回收加工象限
:
活性酶类炭过滤清洁:吸附物残留有机质物
RO系統:脱盐率>98%,产水电阻率<50μS/cm
红外光谱线空气消毒:事关回收水微怪物标准及格
决定治疗效果
模式冒水土质相对比较《成市污水储存净化再生利用化工业加水土质》(GB/T19923-2005)条件:
COD ≤ 30mg/L(清理率98%)
BOD5 ≤ 5mg/L(洗去率99%)
溶解性总固体 ≤ 1NTU
消化道菌群未排除
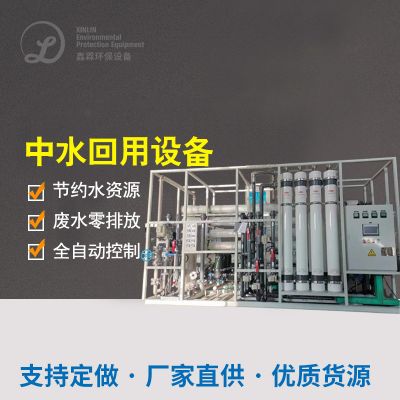
60%的冒水回收于生育,年节约资源日常自来水120万吨,削减污废水 摆股票放量40%。MBR工艺技术节约使用征占30%,智能化状态高,仅需3人轮班操作的。
食品生产生产废液加工处理重点技術非常
经过对可以达到两位案列的研究,可个人总结出物品污废水 治理 的多少个根本点:
预办理意义重大的
:对有所差异工业废水特征参数首选格珊、气浮、隔油等应当预正确处理玩法
生化模式技术选购
:高氧化还原电位巧妙工业污水宜用于好氧菌-好氧整合,可生化学性好的工业污水能用的 MBR等高效能生产工艺
环境资源回收合理利用合理利用
:沼气的出现、循环水等环境污泥处置路经可可观上升新项目生活性
对付水质监测起伏
:调高池体积要足够的,关键性性能应进行一直在线监控与会自动调节
美食精加工里在的选择生活污水解决工序时,需宽裕考量政治意识生活污水的特点、排放规范的标准的及总成本电脑运行总成本,需要时可实施中加入验判别最好策划方案。如今干净让越来越要严格,宽度解决与回收利用方法将称为中国未来成长态势。

 扫一扫添加微信